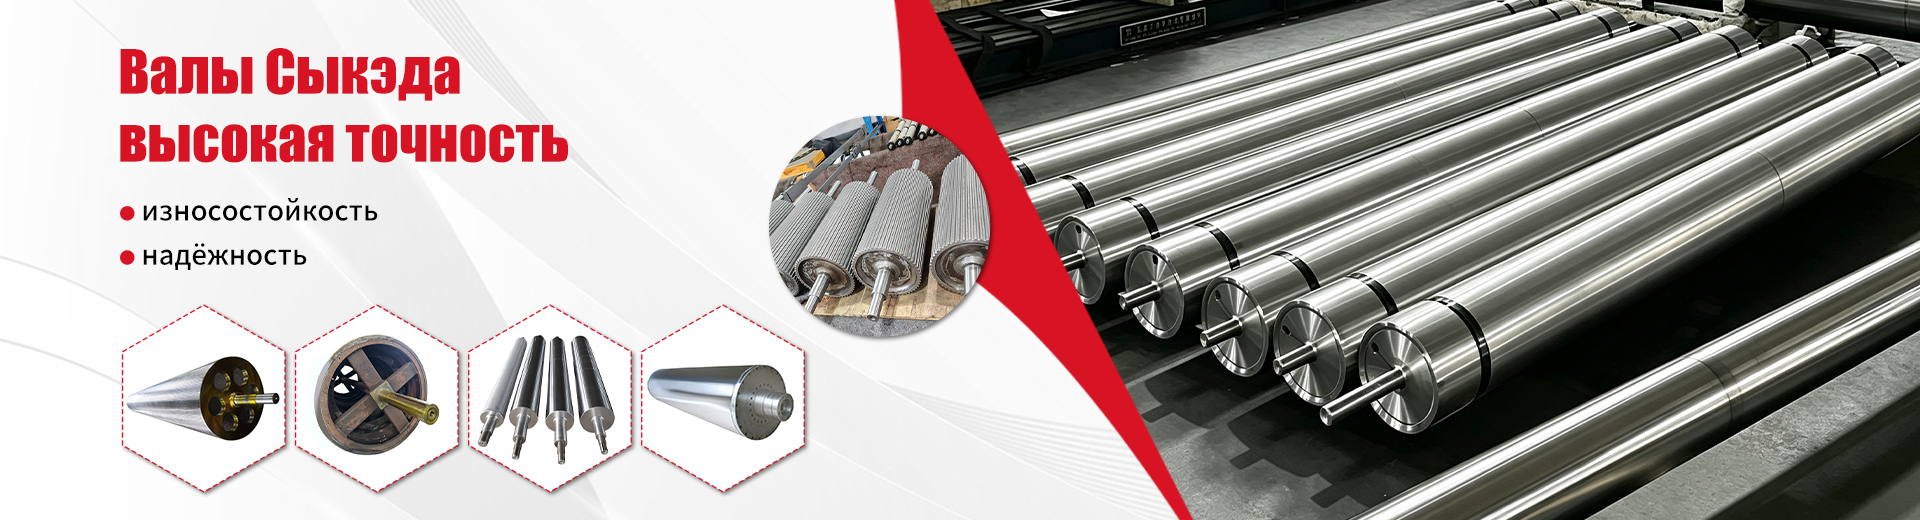
Trzonek lustra wypolerowany na lustrzany połysk: cena fabryczna
2026-09-16
- Wymagania techniczne dotyczące powierzchni lustrzanej: dlaczego Ra 0,2 nie jest granicą
- Nauka o materiałach i cechy konstrukcyjne: stal, powłoki i obróbka cieplna
- Typowe błędy zakupowe i ryzyko związane ze złą jakością wyważenia
- Obliczenia logistyczne, celne i całkowitego kosztu posiadania (TCO).
- Specyfika branży: rolki do włóknin i medycyny
- Jak złożyć właściwe zamówienie: algorytm krok po kroku
Wymagania techniczne dotyczące powierzchni lustrzanej: dlaczego Ra 0,2 nie jest granicą
Najważniejsze w 30 sekund:
- Krytyka chropowatości:Dla linii produkcyjnych włóknin (spunbond, Meltblown) parametr chropowatości powierzchni wału nie powinien przekraczać Ra 0,2–0,4 µm. Wszelkie odchylenia prowadzą do sklejania się polimeru i odrzucania tkaniny.
- Dostawy bezpośrednie bez pośredników:ZamawianieWałek lustra wypolerowany na lustrzany połysk: cena fabrycznabezpośrednio od producenta z Chin (Changzhou) oszczędzasz aż do 35% budżetu w porównaniu do zakupów u europejskich dystrybutorów, zachowując przy tym dokładność obróbki do 0,01 mm.
- Zintegrowana inżynieria:Nowoczesny wał to nie tylko cylinder. Są to wyważanie, kanały termiczne i powłoka. Zakład mechaniki w Changzhou Sykeda zapewnia pełny cykl: od ciągnienia po wyważanie dynamiczne i certyfikację ISO 9001.
W inżynierii precyzyjnej pojęcie „lustrzanego połysku” jest często postrzegane subiektywnie. Jednak dla inżyniera procesu lub kierownika działu zakupów jest to ścisła wartość metrologiczna. W kontekście produkcji folii polimerowych, papierów i włóknin jakość powierzchni walca decyduje nie tylko o estetyce produktu końcowego, ale także o stabilności całego procesu technologicznego.
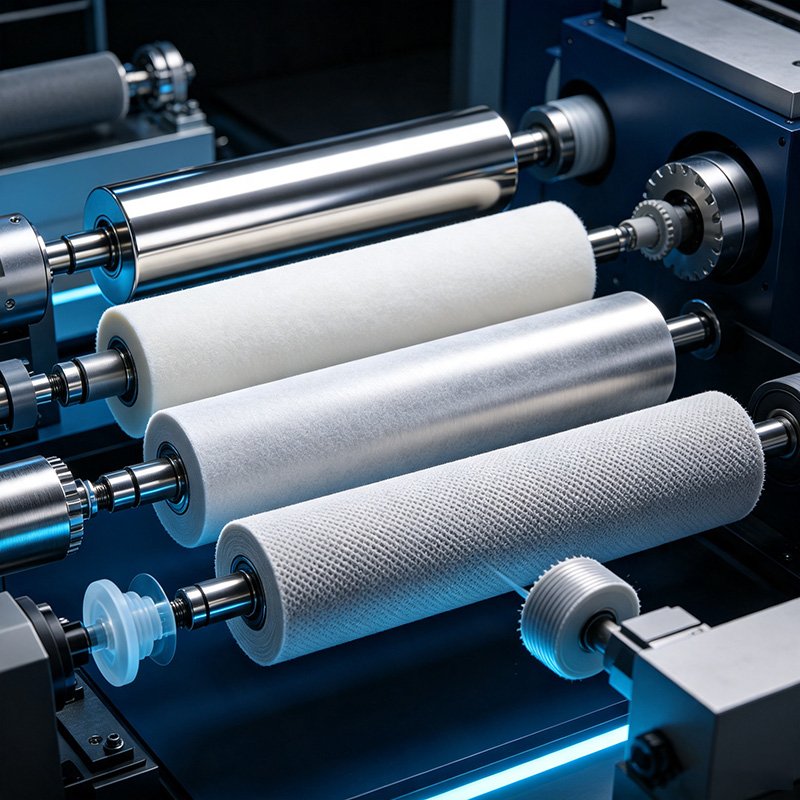
Kiedy mówimy o kupowaniuWałek lustra wypolerowany na lustrzany połysk: cena fabrycznamamy na myśli produkt, który został poddany wieloetapowej obróbce mechanicznej i ściernej. Szlif standardowy zapewnia parametry Ra na poziomie 0,8–1,6 µm, co jest absolutnie niewystarczające dla nowoczesnych linii szybkobieżnych (prędkość ostrza powyżej 300 m/min). Wymaga to dogładzania lub honowania, aby osiągnąć Ra 0,1–0,2 µm.
Dlaczego to jest ważne? Kiedy stopiony polipropylen lub polietylen styka się z mikroporowatością metalu, pojawia się efekt adhezji. Polimer wpada w mikropęknięcia, ochładza się i gromadzi. Prowadzi to do rozdzierania się wstęgi, powstawania „dziur” i konieczności częstego zatrzymywania linii w celu oczyszczenia. Zastosowanie wałów o prawdziwie lustrzanej powierzchni minimalizuje współczynnik tarcia i eliminuje zatykanie.
Porada inżynierska:Zamawiając wycenę, zawsze należy określić metodę kontroli chropowatości. Wymagaj dostarczenia protokołu pomiarów profilometrem, a nie oceny wizualnej „na oko”. Obecność certyfikatu dla każdego wału jest oznaką dojrzałej produkcji.
Nauka o materiałach i cechy konstrukcyjne: stal, powłoki i obróbka cieplna
Trwałość wału zależy nie tylko od jakości polerowania, ale także od materiału bazowego. W naszej praktyce zdarzały się przypadki, gdy klienci wybierali wały wykonane ze zwykłej stali konstrukcyjnej z chromowaniem, kierując się niską ceną. Efektem było rozwarstwienie chromu po 3-4 miesiącach pracy w cyklach termicznych.
FabrykaMechanicy Changzhou Sykeda, zlokalizowana w klastrze przemysłowym delty rzeki Jangcy, wykorzystuje stale wysokostopowe, takie jak 45 # (podobne do stali 45), 40Cr (stal chromowana) i stale nierdzewne 304/316L do produkcji wałów lusterek do agresywnych środowisk. Kluczowym etapem jest obróbka cieplna (hartowanie i odpuszczanie), która zapewnia twardość powierzchni na poziomie 55–62 HRC. Zapobiega to powstawaniu wgnieceń i zarysowań podczas montażu i eksploatacji.
Porównanie materiałów wałów
| Materiał/powłoka | Twardość (HRC) | Odporność na korozję | Zastosowanie | Koszt |
|---|---|---|---|---|
| Stal 45# + Chrom | 45-50 | Niskie (ryzyko wżerów) | Ogólne mechanizmy, niskie obciążenia | Niski |
| Stal 40Cr (hartowana) | 55-60 | Średnia | Jednostki mocno obciążone, wały pras | Średnia |
| Stal nierdzewna 316L | 25-30 (bez hartowania) | Wysoka | Przemysł spożywczy, medycyna, chemia | Wysoka |
| Stal pokryta powłoką ceramiczną | > 65 | Absolutne | Ekstremalne temperatury, środowiska ścierne | Premium |
Szczególną uwagę należy zwrócić na wewnętrzne kanały chłodzące lub grzewcze. Przy produkcji materiałów włókninowych (spunbond) rolki są często prasowane termicznie. Równomierność rozkładu temperatury na całej długości szybu (do 3-4 metrów) ma kluczowe znaczenie. Nierównomierne nagrzewanie powoduje ugięcie termiczne („banan”), które zakłóca geometrię styku i grubość materiału.
InżynierowieMechanicy Changzhou SykedaPrzy projektowaniu kanałów wewnętrznych wykorzystuje się komputerowe modelowanie przepływów ciepła. Dzięki temu możliwe jest osiągnięcie różnicy temperatur nie większej niż ±1°C na całej powierzchni roboczej. Takie podejście eliminuje lokalne przegrzanie i deformację, zapewniając stabilną jakość produktu nawet wtedy, gdy linia pracuje przez całą dobę.
Typowe błędy zakupowe i ryzyko związane ze złą jakością wyważenia
Jednym z najbardziej ukrytych problemów, przed którymi stoją producenci sprzętu, są wibracje. Nawet idealnie wypolerowany wał może stać się źródłem defektów, jeśli nie jest wyważony. Wibracje przenoszone są na zespoły łożyskowe, powodując ich przedwczesne zużycie i powstawanie fal w wytwarzanym materiale.
Analizowaliśmy przypadek w jednym z przedsiębiorstw w Europie Wschodniej, gdzie linia do produkcji materiałów filtracyjnych stale wytwarzała defekty o okresowej grubości. Przyczyna nie leży w wytłaczarce, ale w niewyważeniu wału prowadzącego. Tani analog zakupiony na rynku zewnętrznym miał resztkową nierównowagę, która czterokrotnie przekraczała dopuszczalne normy. Wymiana wału na produkt wyprodukowany w fabryce w Changzhou z obowiązkowym wyważeniem dynamicznym rozwiązała problem w jeden dzień.
Proces kontroli jakości w zakładzie produkcyjnym
Aby uniknąć takich sytuacji, proces produkcyjny powinien obejmować następujące etapy:
- Kontrola przychodząca detali:Ultradźwiękowe wykrywanie wad w celu wykrywania wewnętrznych ubytków i pęknięć w metalu.
- Toczenie zgrubne i wykańczające:Utrzymanie współosiowości czopów wału względem części roboczej z dokładnością do 0,01 mm.
- Obróbka cieplna:Kontrola twardości na całej długości produktu.
- Szlifowanie i polerowanie:Konsekwentne stosowanie materiałów ściernych o różnej wielkości ziaren w celu uzyskania lustrzanego wykończenia.
- Równoważenie dynamiczne:Odbywa się na specjalistycznych stoiskach. Klasa wyważenia musi odpowiadać G2.5 lub G1.6 zgodnie z normą ISO 1940.
FabrykaMechanicy Changzhou Sykedaposiada własną flotę maszyn CNC oraz sprzętu laserowego, co pozwala na kontrolę geometrii na każdym etapie. Posiadanie stoiska dynamicznego bezpośrednio na hali produkcyjnej oznacza, że klient otrzymuje produkt gotowy do montażu, który nie wymaga dodatkowych regulacji na miejscu. Zmniejsza to przestoje sprzętu podczas wymiany podzespołów.
Ważne:Przy zamówieniu należy koniecznie podać klasę wyważenia. Dla linii dużych prędkości (powyżej 200 m/min) zalecana jest klasa G1.6. Dla wolnych linii dozwolone jest G2.5. Oszczędności na wyważaniu zawsze skutkują kosztownymi naprawami zespołów łożyskowych.
Obliczenia logistyczne, celne i całkowitego kosztu posiadania (TCO).
Wielu rosyjskich i zagranicznych odbiorców obawia się bezpośrednich dostaw z Chin ze względu na trudności logistyczne i celne. Jeśli jednak chodzi o komponenty takie jakWałek lustra wypolerowany na lustrzany połysk: cena fabrycznastaje się czynnikiem decydującym o rentowności. Półprodukty w Europie lub lokalne sieci dealerów dodają 30-50% kosztów bez dodawania wartości technicznej.
Bezpośrednia współpraca z fabryką w Changzhou pozwala nam optymalizować koszty. Firma podejmuje się przygotowania pełnego pakietu dokumentacji eksportowej, łącznie z opakowaniami odpowiednimi do transportu morskiego (skrzynie drewniane z zabezpieczeniem antykorozyjnym). Produkty są certyfikowane zgodnie z systemem ISO 9001, co upraszcza procedury kontroli przychodzącej po stronie kupującego.
Czynniki kształtowania cen
- Wymiary i waga:Długość i średnica wału określają koszt logistyki. Zakład optymalizuje pakowanie, aby zmaksymalizować załadunek kontenera.
- Trudność przetwarzania:Obecność kanałów wewnętrznych, otworów przelotowych lub specjalnych powłok zwiększa pracochłonność.
- Dokładność wykonania:Tolerancje mniejsze niż 0,01 mm wymagają użycia precyzyjnych maszyn i dłuższego czasu przezbrajania.
- Wielkość partii:Produkcja seryjna zmniejsza koszty jednostkowe dzięki korzyściom skali.
Czas produkcji wałów standardowych wynosi 15-20 dni roboczych. W przypadku projektów indywidualnych wymagających opracowania rysunków i wyprodukowania ram, termin ten może wydłużyć się do 30-35 dni. Firma stosuje przejrzyste zasady cenowe: płacisz za materiał, roboczogodziny i logistykę, bez ukrytych opłat dodatkowych.
Ponadto zakład oferuje produkcję nie tylko samych wałów, ale także profesjonalnych ram do nich. Rozwiązanie to zapewnia kompleksową integrację komponentów. Kupując wał i ramę w jednym miejscu, gwarantujesz doskonałą kompatybilność zespołów, która jest krytyczna dla utrzymania geometrii linii produkcyjnej.
Specyfika branży: rolki do włóknin i medycyny
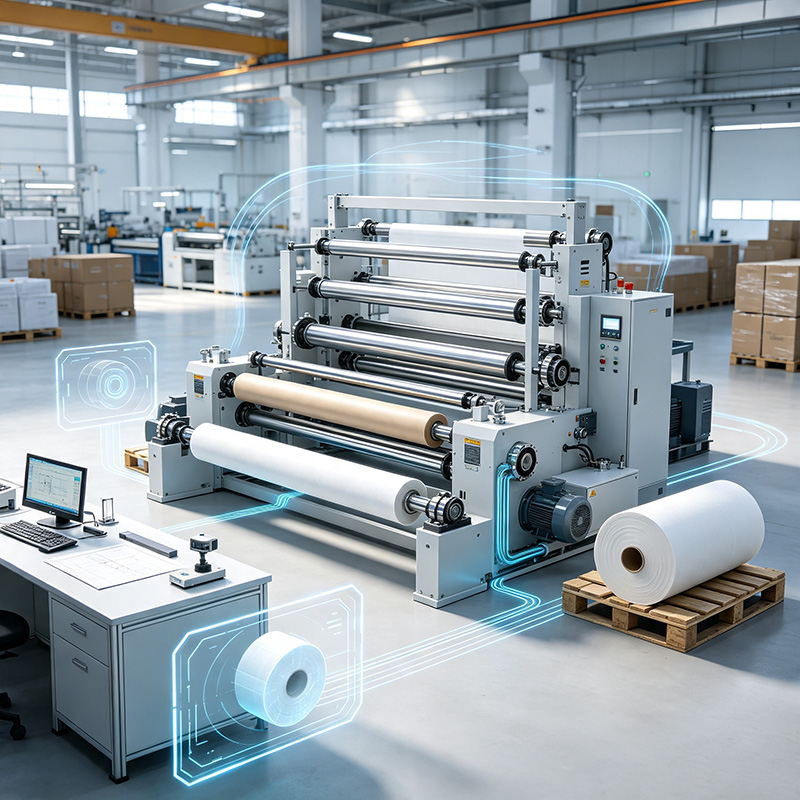
Główny nacisk fabrykiMechanicy Changzhou Sykeda- urządzenia do produkcji materiałów włókninowych. Branża ta stawia ekstremalne wymagania w zakresie czystości powierzchni. Produkty medyczne, filtry środowiskowe, wnętrza samochodów – wszystkie te produkty produkowane są przy użyciu rolek, które muszą być całkowicie obojętne i gładkie.
Przykładowo przy produkcji spunbondu do masek medycznych (materiał typu Meltblown) stosuje się elektretowe ładowanie włókien. Wszelkie zanieczyszczenia wału lub jego nierówności mogą zakłócić strukturę włókien i zmniejszyć zdolność filtracyjną materiału. Lustrzane wały ze stali nierdzewnej, poddane obróbce do Ra 0,2, zapewniają niezbędną higienę i łatwość czyszczenia.
W ofercie zakładu znajdują się również wały dzielone i rolki prowadzące. Dzielone konstrukcje ułatwiają usuwanie wstęgi bez jej przecinania, co znacznie przyspiesza zmianę żyłki. Indywidualna produkcja takich jednostek wymaga wysoko wykwalifikowanych inżynierów, ponieważ konieczne jest zapewnienie sztywności konstrukcji pomimo obecności nacięcia.
Doświadczenie firmy w obsłudze rynków międzynarodowych pozwala nam dostosować produkty do lokalnych standardów. Niezależnie od tego, czy wymagania są GOST, europejskie CE czy amerykańskie ASTM, zakład jest gotowy dostarczyć niezbędne karty danych technicznych i raporty z testów.
Jak złożyć właściwe zamówienie: algorytm krok po kroku
Aby otrzymać dokładnie taki produkt, który rozwiąże Twoje problemy produkcyjne, kontaktując się z fabryką, kieruj się następującym algorytmem:
- Przygotowanie specyfikacji technicznych:Określić parametry pracy: prędkość obrotową, temperaturę, rodzaj obrabianego materiału, napięcie ostrza.
- Wybór materiału i powłoki:Skonsultuj się z inżynierami instalacji. W przypadku środowisk agresywnych wybierz stal nierdzewną; w przypadku dużych obciążeń wybierz hartowaną stal chromową.
- Udoskonalenie geometrii:Prosimy o dostarczenie rysunków lub próbek. Jeśli nie ma rysunków, specjaliści zakładu pomogą je opracować na podstawie Twoich szkiców i wymagań sprzętowych.
- Zatwierdzenie tolerancji:Jasno określ wymagania dotyczące wyrównania, bicia i chropowatości. Popraw te parametry w umowie.
- Logistyka i pakowanie:Omów warunki dostawy (EXW, FOB, CIF). Upewnij się, że wały zostaną zapakowane w drewniane skrzynie z zabezpieczeniem przed stoczeniem się.
Pamiętaj o tymWałek lustra wypolerowany na lustrzany połysk: cena fabrycznato inwestycja w ciągłość produkcji. Tanie analogi często prowadzą do ukrytych strat z powodu przestojów i usterek. Wybierając partnera o sprawdzonej wiedzy specjalistycznej, npMechanicy Changzhou Sykeda, zyskujesz niezawodność, sprawdzone i międzynarodowe standardy.
Zajmujemy się nie tylko sprzedażą cylindrów metalowych. Oferujemy rozwiązania inżynieryjne, które poprawią efektywność Twojego biznesu. Nasze kompetencje techniczne sięgają 99%, a poziom zadowolenia naszych klientów sięga 98%. Liczby te mówią głośniej niż jakiekolwiek hasło reklamowe.
Chcesz zmodernizować swoją linię produkcyjną? Nie odkładaj rozwiązywania problemów z jakością na później. Skontaktuj się z nami, aby otrzymać szczegółową poradę i obliczyć koszt swojego projektu.